
 sv
Get Free Quote 

HDPE-röranslutningsmetoder: Butt Fusion, Elektrofusion och Transitions
Branschnyheter-HDPE har förtjänat sin plats i nedgrävda vattenledningar, avloppsledningar och industriella processledningar eftersom det är tufft, flexibelt och kemiskt resistent. Var och en av dessa fördelar beror dock på lederna. En välgjord smältfog blir starkare än själva rörväggen; en förhastad blir den första läckan du hör talas om efter återfyllning. Det som följer är en fältorienterad titt på HDPE-röranslutningsmetoder, detaljerna som avgör om en skarv håller och vad man ska göra när HDPE måste uppfylla PPR, PVC eller metall. Anteckningarna bygger på vår egen tillverknings- och projekterfarenhet på Suban, där vi har tillverkat rör och rördelar sedan 2003.
Läs röret innan du väljer en metod
Tre siffror bestämmer nästan allt om en anslutning: ytterdiameter, DR (dimensionsförhållande) och polyetenkvalitet. DR är ytterdiametern dividerat med väggtjockleken, så en lägre DR betyder tjockare vägg och högre tryckklass. I PE100 landar DR 11 runt PN 16, DR 17 runt PN 10 och DR 26 nära PN 6 för vattenservice. Väggtjockleken avgör också dina uppvärmnings- och nedkylningstider - ett 250 mm DR 17-rör behöver mycket mer blötläggnings- och nedkylningstid än en 63 mm DR 11-slinga från samma butik.
Matcha metoden till dimensionen och till platsen. Butt fusion täcker de flesta diametrar från cirka 63 mm uppåt, sockets fusion hanterar små borrningar upp till 63 mm, elektrosmältning passar täta diken och kopplingar, och mekaniska kopplingar tjänar servicelinjer och utrustningsanslutningar. Sänk aldrig en skarv i tysthet: om en kompressionskoppling går in på en PN 16-linje, måste själva kopplingen klassas för det.
Anslutningsmetoderna för fyra kärnor i HDPE-rör
Butt fusion
Arbetshästmetoden. Två rörändar är fyrkantiga, uppvärmda på ett värmeverktyg vid ungefär 200 till 220 grader Celsius, trycks sedan ihop och hålls tills en dubbel sträng bildas och svalnar. Gjord på rätt sätt är fogen homogen - ingen packning, inget foder, inget tredje material som misslyckas. Den behöver en ordentlig fusionsmaskin, rena förhållanden och en besättning som respekterar nedkylningstiden.
Elektrofusion
En elektrofusionskoppling bär en motståndsspole inuti sin sockel. En smältbox applicerar en definierad spänning och tid, och smälter kopplingshålet och rörytan till en kropp. Det är det bästa valet där en fusionsmaskin inte får plats, för reparationshylsor och för att knyta till befintliga linjer. Ytförberedelse är viktigare här än någon annanstans: skrapa, rengör och markera innan du sätter i energi.
Socket fusion
För små diametrar värmer ett handhållet värmeverktyg med han- och honhylsor upp röränden och kopplingshylsan samtidigt. Den är snabb, billig och pålitlig upp till ca 63 mm, vilket gör den vanlig på serviceledningar, bevattning och distribution av små hål.
Mekaniska och kompressionskopplingar
Kompressionskopplingar förlitar sig på en insatsförstyvning och en elastomertätning, medan flänsadaptrar fäster HDPE till pumpar, ventiler och andra material. De är snabba och demonterbara, men de introducerar ett annat material i linjen och har generellt en lägre klassificering än röret. Använd dem där deras betyg, inte deras bekvämlighet, tillåter.
| Metod | Typisk diameter | Tryckförmåga | Används bäst till |
|---|---|---|---|
| Butt fusion | 63 mm och uppåt | Full rörklassning | Elnät, kraftnät, långa körningar |
| Elektrofusion | 20 till 800 mm | Fullt betyg av beslaget | Täta diken, reparationer, kopplingar |
| Socket fusion | 20 till 63 mm | Fullt betyg av beslaget | Små borrvatten och bevattning |
| Kompression | 20 till 63 mm | Vanligtvis under rörklassificering | Serviceledningar, mätare, tillfälligt arbete |
| Flänsad adapter | Vilken som helst, med rätt tapp | Beror på packning och bultning | Pumprum, ventiler, utrustning |
En praktisk Butt Fusion-sekvens
Skillnaden mellan en femtioårig joint och en callback beror vanligtvis på en handfull vanor. En arbetssekvens ser ut så här:
- Kläm fast båda ändarna, kontrollera inriktningen och rengör röret fritt från jord, olja och vatten.
- Vänd båda ändarna tills markerna är kontinuerliga och ytorna är fyrkantiga.
- För ihop ändarna och kontrollera mellanrum och förskjutning; en synlig oöverensstämmelse innebär återklämning före uppvärmning.
- Värm vid den temperatur som anges för kvalitet och väggtjocklek och vänta tills pärlan når önskad storlek.
- Dra ut värmaren och stäng ändarna inom den öppettid som anges av maskintillverkaren - tveka så oxiderar ytan.
- Bygg fogvulsten vid angivet tryck och låt den sedan vara ifred.
- Kyl under tryck - som en tumregel, minst en minut per millimeter väggtjocklek, längre i kallt väder.
- Inspektera strängen: jämn, överrullad på båda sidor, fri från tomrum och utan synlig foglinje.
Där HDPE-anslutningar brukar gå fel
- Smuts, fukt eller en hinna av olja på den uppvärmda ytan, vilket är den vanligaste orsaken till en spröd kall fog.
- Värmartemperatur utanför fönstret, eller en värmeplatta som inte rengjorts mellan fogar.
- Felaktig DR eller väggtjocklek mellan två rör som ska sammanfogas.
- Kylningen avbröts eftersom skyttegravsbesättningen väntar.
- Kompressionsmuttrar för hårt åtdragna, så att fodret splittrades eller insatsens förstyvning utelämnas helt.
- Ingen hänsyn till termisk rörelse, så en nedgrävd lina drar i en mekanisk led när den svalnar.
Sammanfoga HDPE till PPR, PVC och metall
Övergångar är där de flesta läckor uppstår, helt enkelt för att två material med olika styvhet, expansion och temperaturgränser möts på ett ställe. De tre pålitliga alternativen är en flänsad adapter (den mest robusta och den mest användbara), en gängad övergångskoppling med en metall- eller förstärkt plastgänga och en kompressionsadapter för mindre servicelinjer. Oavsett vilket du väljer, stöd röret på båda sidor av övergången så att fogen aldrig bär böjbelastning.
HDPE till PPR på vattenförsörjning
En gemensam layout för in en HDPE-nätledning in i en byggnad och växlar till PPR för stigrören inomhus och distribution, eftersom PPR hanterar varmvatten och smältfogar är lätta att göra i ett växtrum. Omställningen kräver en specialtillverkad PE-till-PPR-adapter snarare än en handfull gängor som inte matchar varandra.
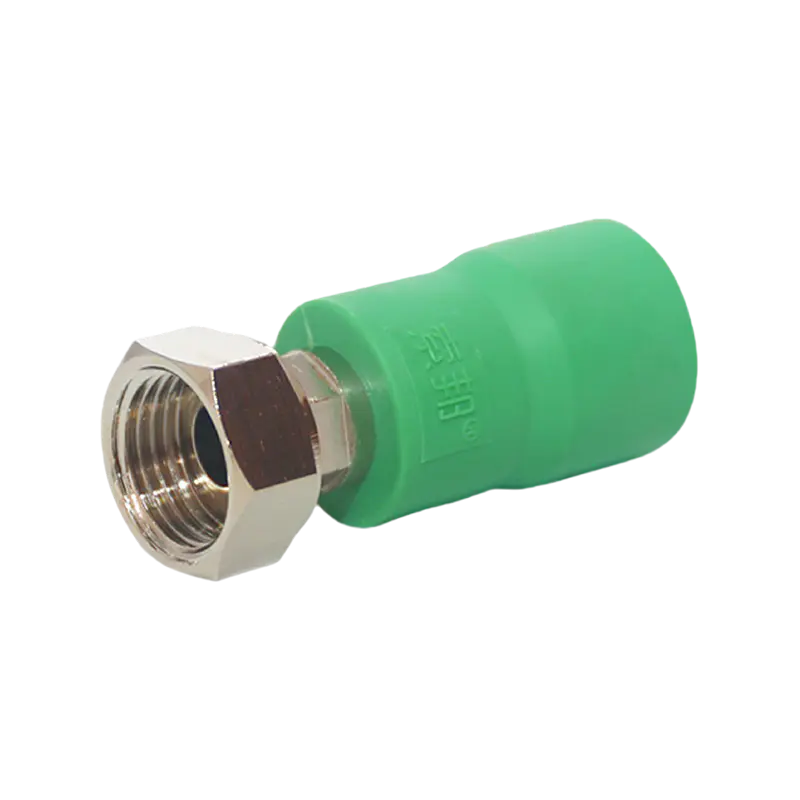
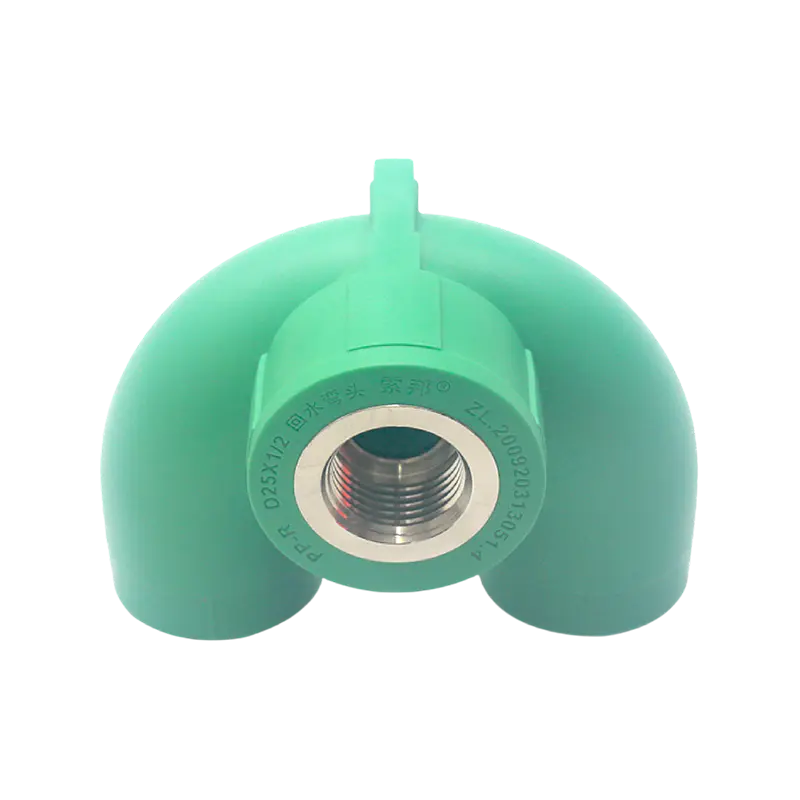
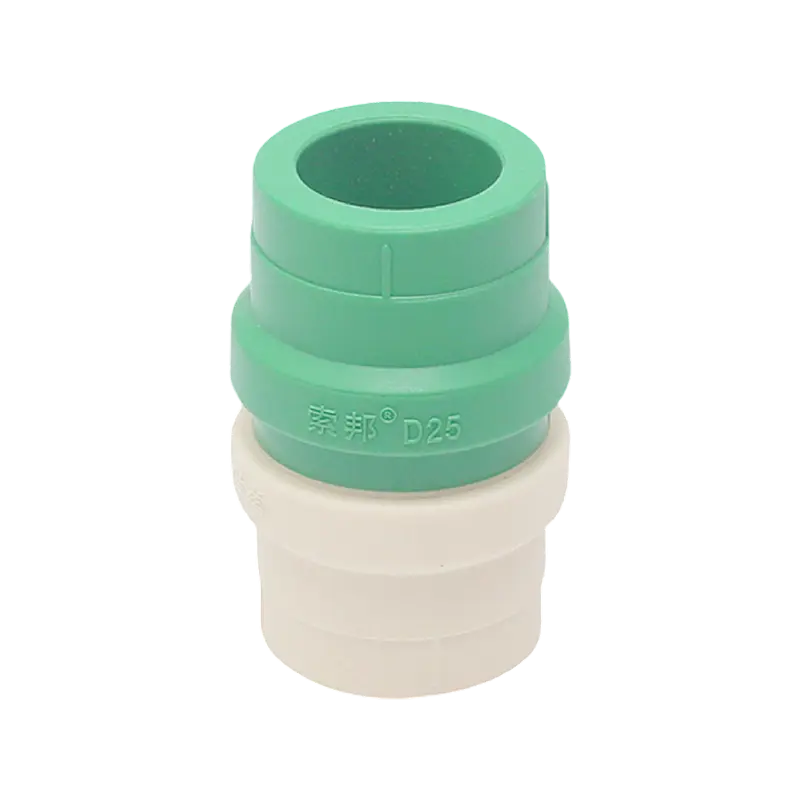 PPR-PE D25 röradapter för PE-till-PPR-övergångar En D25 varmsmält PPR-koppling för specialtillverkade PE-till-PPR-växlingar, dimensionerad för att matcha PE-servicelinjer och PPR-stigare. Visa produkt →
Storleken på adaptern så att den matchar både PE-servicelinjen och PPR-stigaren, och håll övergången tillgänglig varhelst specifikationen tillåter.
HDPE till PVC på dränering
Under jord möter HDPE-jord- och avloppsledningar ofta en PVC-stapel eller inspektionskammare vid bygglinjen. En flexibel koppling i det läget absorberar små vinkelskillnader och termiska rörelser och besparar platsteamet från att försöka övertala två styva rör att passa in i lösningsmedelscement.
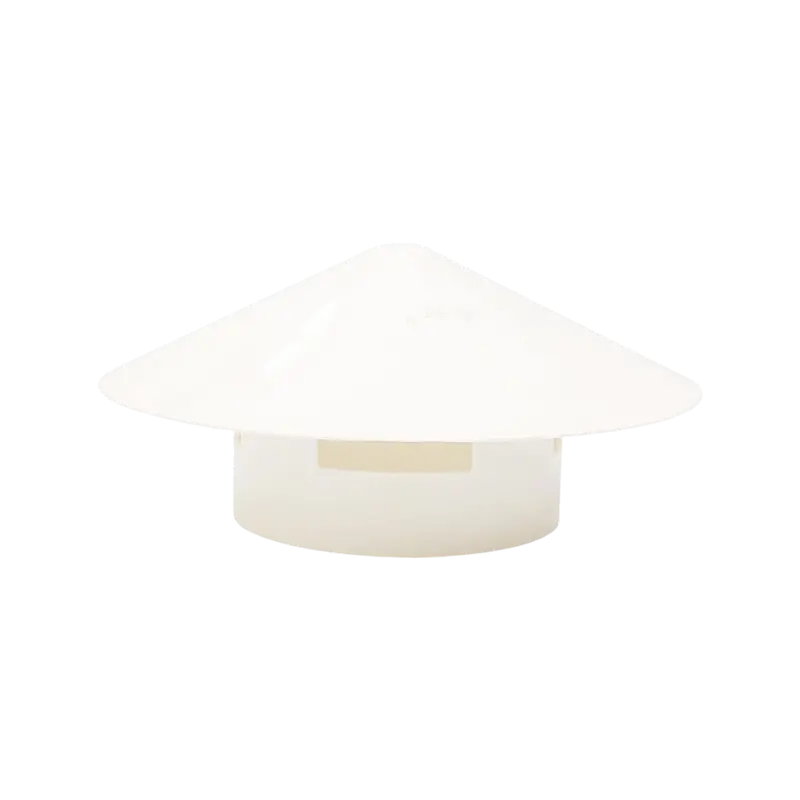 PVC Roterbar flexibel rak armbågskontakt för dräneringsanslutningar En roterbar PVC-dräneringsanslutning tillgänglig i D75, D110 och D160, lämpad för flexibel inriktning där HDPE-jordlinjer möter PVC-staplar. Visa produkt →
Där övergången är nedgrävd, skydda metallkomponenterna och kontrollera att anslutningsklassificeringen överensstämmer med dräneringskraven.
HDPE till metall
Övergångsbeslag i mässing eller brons är det vanliga svaret vid pumpar, mätare och tankar. Använd ett lämpligt gängtätningsmedel, isolera olika metaller där specifikationen kräver det, och dra åt flänsar i ett korsmönster till det angivna vridmomentet istället för att "dra åt tillräckligt".
Nedgrävda linjer, rörelse och testning
HDPE rör sig. Dess termiska expansionskoefficient är flera gånger högre än stål, så en ledning installerad i svalka morgonen kommer att försöka förkorta till eftermiddagen. Kör långa löpturer med en mild orm, tillåt rörelse vid mekaniska leder och håll tillbaka flänsanslutningar vid pumpar och ventiler, där dragkraften har någonstans att ta vägen.
Förberedelse av dike är lika viktig som själva fogen. Bädda röret på fint material fritt från vassa stenar, håll täckdjupet i överensstämmelse med designen och kompakt sidofyllning före huvudåterfyllningen. Vår Installationsguide för HDPE dräneringsrör täcker strö, täckdjup och frostöverväganden mer i detalj.
Trycktest före återfyllning varhelst specifikationen tillåter det, vanligtvis vid 1,5 gånger konstruktionstrycket med en registrerad hålltid, och logga positionen för varje led. När något senare behöver åtgärdas, förvandlar ett gemensamt register en grävningsdag till en timmes grävning.
Att arbeta med en leverantör som ser hela linjen
Suban, som drivs av Shanghai Pilsa Pipe Industry Co., Ltd., har tillverkat rör och rördelar sedan 2003, med produktionsbaser i Shanghai och Zhoukou, Henan. Vårt sortiment omfattar PPR-vattenförsörjningssystem, PVC-avlopps- och elektriska ledningssystem, och PE-RT golvvärme, tillsammans med HDPE-avloppsrör och dubbelväggigt korrugerat rör. Exporterfarenhet från mer än 20 länder och CE-certifiering stödjer dokumentationssidan i internationella projekt.
Om du monterar en linjelista som blandar HDPE-nät med PPR-stigare eller PVC-dränering, skicka vårt team detaljerna och vi kommer att bekräfta de beslag, storlekar och betyg som matchar. Att sortera ut det vid offertstadiet är nästan alltid snabbare än att reda ut det på plats.
Vår produkt //
Rekommendera produkter
 +86-13801995968
 +86-18017886575

 No. 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Upphovsrätt © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.