
 sv
Get Free Quote 

Sammanfogning av plaströr: Pålitligt lösningsmedel, värmefusion och mekaniska metoder
Branschnyheter-Varje installatör lär sig samma läxa tidigt: plaströr är lätt att skära och förvånansvärt noggrant att foga. En fog som ser städad ut kan gråta i månader, och en som rusades en kall morgon kan släppa taget första gången systemet trycktestas. Det uppmuntrande är att varje plastmaterial har en sammanfogningsmetod som verkligen passar det. När du väl vet vilken metod som hör till vilket rör slutar arbetet att vara gissningar och börjar bli rutinmässigt.
Vi har tillverkat PPR-, PVC- och PE-rörsystem sedan 2003, och en stor del av frågorna som når vårt tekniska team är egentligen sammanfogade frågor. Vilken cement, hur länge man ska hålla den, varför pärlan ser ojämn ut, varför en gängad armbåge sprack. Den här guiden samlar de svar vi ger oftast, tillsammans med de små vanorna som skiljer en led som varar i trettio år från en som varar en säsong.
Materialet bestämmer fogen, inte tvärtom
Innan du väljer verktyg, bekräfta vad som faktiskt finns i din hand. Plaströr täcker en familj av material med mycket olika kemiska och termiska beteenden, och skarvmetoden följer av det:
- PVC-U fogas med lösningsmedelscement och även med gängade eller packade mekaniska beslag vid dräneringsarbeten.
- PPR sammanfogas genom värmesvetsning, vanligtvis kallad socket-svetsning eller smältsvetsning. Där en metallanslutning behövs, gjuts hongängade mässingsinsats in i beslaget.
- PE och HDPE är förenade med stumsmältning, elektrofusion eller kompressionskopplingar, beroende på diameter och platsåtkomst.
- PE-RT golvvärmerör är inte lösningsmedelssvetsat eller värmesvetsat på plats; den ansluts genom mekaniska grenrör och kompressions- eller push-fit beslag.
Två regler sparar en hel del problem. Lösningsmedelssvetsa aldrig PPR eller PE, och applicera aldrig en smältsvets på PVC. Ingen av lederna kommer att hålla, och båda släpper ut obehagliga ångor medan de misslyckas.
Lösningsmedelscementsvetsning: Standard PVC-metoden
Lösningsmedelscement är inte lim i hushållens mening. Det mjukar upp ytorna på rör och kopplingar så att de två materialen smälter samman till en sammanhängande vägg. Det är därför ytbehandlingen är viktigare än märket på burken.
Förbered ytorna ordentligt
Klipp av röret med en spärr eller en fintandsåg, ta sedan bort skäret med en kniv eller brotsch och fasa kanten något så att den kommer in i hylsan utan att skrapa bort cement. Torka av båda ytorna med en ren torr trasa. Om primer krävs enligt lokal kod, applicera den och låt den blinka av. Ett fuktigt eller dammigt rör kommer att producera en skarv med en dold kanal i den.
Applicera, montera och håll
Belägg röränden med cement och belägg sedan insidan av hylsan, arbeta snabbt och jämnt. Skjut röret hem med ett kvarts varv så att cementen sprider sig och eventuell instängd luft kommer ut, och håll den stadigt i femton till trettio sekunder. Torka av överskottspärlan runt axeln och lämna sedan leden helt ostörd. Ett kvartsvarv är skillnaden mellan en fog som klarar ett test och en som droppar bakom en vägg ett halvår senare.
Respektera läkningstiden
Lösningsmedelssvetsade fogar får styrka när lösningsmedlet avdunstar, så härdningstiden beror på diameter, väggtjocklek och temperatur. Små husdräneringsfogar kan hanteras ganska snabbt, medan större tryckfogar behöver betydligt längre tid innan provning. Kallt väder saktar ner processen; våta, iskalla eller blåsiga förhållanden kan förstöra det. Om en led måste testas samma dag, bygg in den i schemat från början istället för att upptäcka den vid pumpen.
För dränering och regnvatten är en vanlig PVC rak koppling arbetshästen i hela metoden, och att ha rätt storlekar på skåpbilen undviker improvisation:
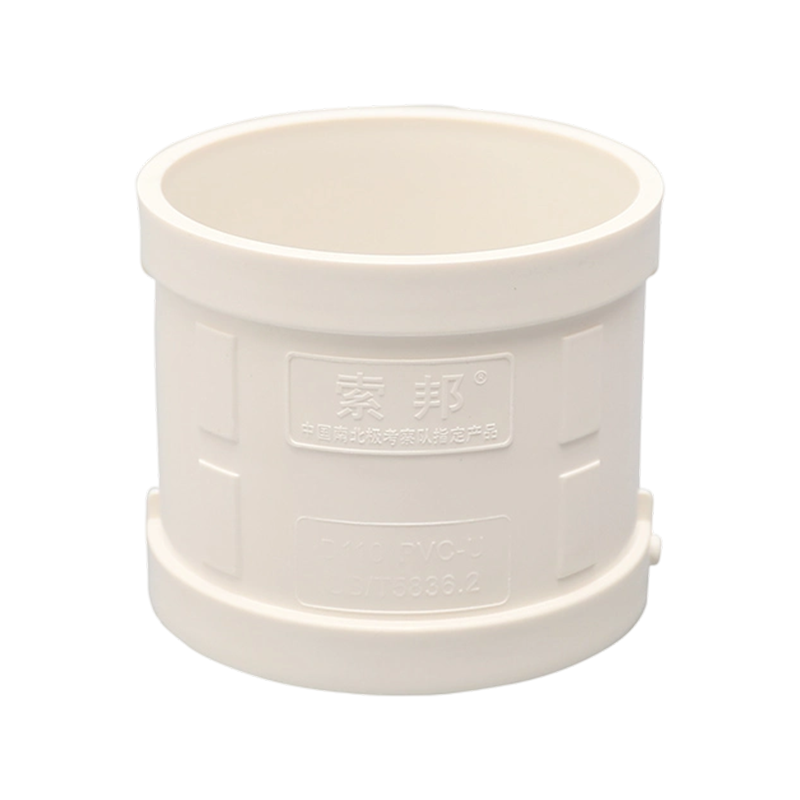 PVC raka kopplingar för dränering och regnvatten Tillgängliga från D50 till D315, dessa PVC-kopplingar passar avlopps- och regnvattenledningar där korrekta storlekar och tillförlitliga anslutningar är viktiga. Visa produkt →
Heat Fusion: Hur PPR-rör faktiskt är sammanfogade
PPR-svetsning är snabb och, när rytmen väl har lärts in, anmärkningsvärt tillförlitlig. Den väsentliga sekvensen är densamma vid varje diameter:
- Klipp av röret fyrkantigt och markera insticksdjupet på utsidan med en penna eller markör.
- För upp svetsverktyget till temperatur, vanligtvis runt 260 °C, och vänta tills indikatorn bekräftar det. Ett verktyg som fortfarande värmer ger en kall fog.
- Värm upp röret och kopplingen samtidigt, en på varje sida av verktyget, tryck båda på sina respektive stansar utan att vrida.
- Ta bort båda och tryck sedan in röret i hylsan i en rak rörelse, till djupmärket, utan att rotera.
- Håll fogen stilla medan den svalnar. Varje rörelse under de första sekunderna skapar en svag linje i svetsen.
Uppvärmningstidsskalor med väggtjocklek snarare än enbart ytterdiameter. Vanliga utgångspunkter är cirka fem sekunder vid 20 mm, sju sekunder vid 25 mm och åtta sekunder vid 32 mm, men följ alltid beslagtillverkarens tabell, eftersom väggtjockleken varierar mellan tryckklasser. Det som spelar roll är konsistens: samma räkning på varje fog, en synlig och jämn vulst runt axeln, och inga tecken på brännhet eller en nedsänkt svetslinje.
En vanlig lika koppling är det bästa stället att öva timingen, eftersom en dålig svets dyker upp omedelbart vid ett trycktest:
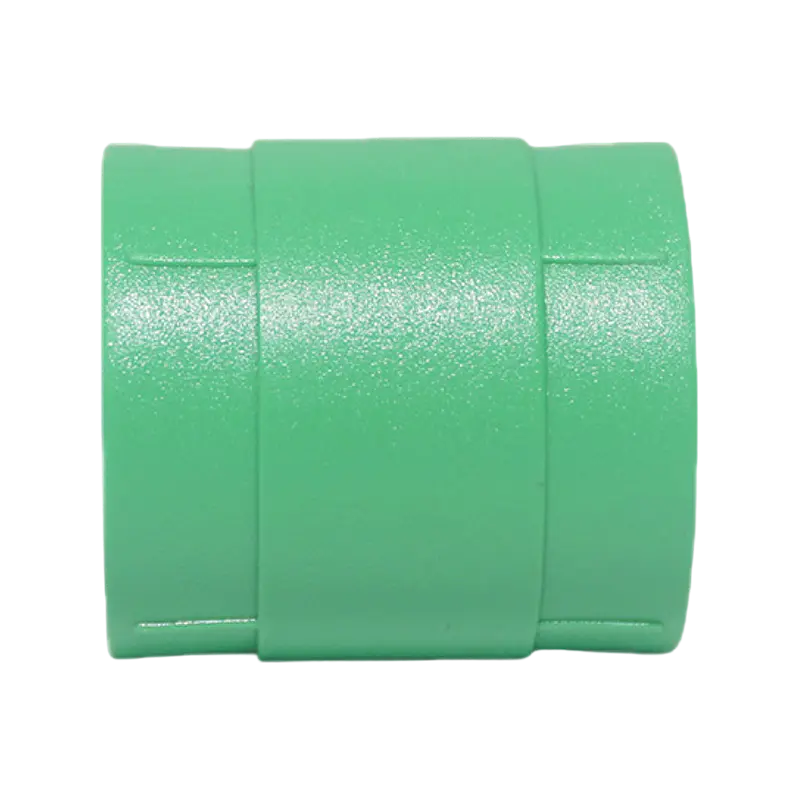 D25 Equal PPR-koppling för smältning En D25-likvärdig koppling i PPR-smältningsområdet, användbar för att öva sammanfogning innan tryckprovning av vattenförsörjningsrör. Visa produkt →
Butt Fusion och Elektrofusion för HDPE
Större polyetenledningar sammanfogas genom stumsmältning: rörändarna vänds plana, inriktade, värms upp på en platta och pressas sedan samman under kontrollerat tryck. Uppriktning och tryckkontroll är allt här, varför maskinen och dess mätare förtjänar mer uppmärksamhet än röret. Elektrofusion tar det motsatta tillvägagångssättet för besvärliga situationer. En armatur med en inbäddad värmeslinga kläms över skrapade, rengjorda rörändar och en styrenhet applicerar en exakt spänning för en fast cykel. Den är långsammare per fog och behöver rena, torra förhållanden, men den fungerar i ett dike där en kolvrigg inte passar.
Mekaniska leder: gängade, kompressions- och push-fit
Alla anslutningar bör inte vara permanenta. Gängade anslutningar låter en PPR- eller PVC-ledning sluta vid en ventil, kran, pump eller metallrör, och honinsatser i mässing är gjorda för just det jobbet. Linda ut hangängan med PTFE-tejp eller tätningssnöre, dra åt för hand och lägg sedan inte mer än ett eller två varv med en skiftnyckel. Överdragning är den vanligaste orsaken till en delad mässingsinsats, och det händer vanligtvis på det sista kvartsvarvet.
Klämringskopplingar är fortfarande det praktiska valet för PE-serviceledningar, bevattning och PE-RT värmeslingor, där en insatshylsa stöder röret och en mutter pressar ihop en oliv på det. Push-fit kopplingar är ännu snabbare och verkligen användbara för reparationer, men de förlitar sig på ett rent, fyrkantigt, gradfritt snitt och ett helt insatt rör; ett rör som stannar utanför gripringen håller vid lågt tryck och släpper vid högt tryck. Där plast möter metall i ett pumprum är en flänsförsedd övergång eller en dedikerad materialbyteadapter den säkrare detaljen.
Jämföra sammanfogningsmetoderna
Tabellen nedan sammanfattar hur metoderna skiljer sig åt i praktiken. Använd den som utgångspunkt för planering, bekräfta sedan de specifika kraven för din diameter, tryckklass och lokala kod.
| Metod | Typiska material | Nyckelutrustning | Vanliga applikationer | Omarbeta |
|---|---|---|---|---|
| Lösningsmedelscement | PVC-U, CPVC | Kutter, primer, cement, applikator | Dränering, regnvatten, ledning | Klipp ut och gör om |
| Socket fusion | PPR, PP-RCT | Smältsvets, stansar, skärare | Varm- och kallvattenförsörjning | Klipp ut och återsäkra |
| Butt fusion | HDPE, PP | Fusionsmaskin med frontverktyg | Vattenledning, avlopp, stort hål | Klipp och återsmält |
| Electrofusion | HDPE, PE100 | Styrenhet, skrapa, klämmor | Reparationer, täta diken | Klipp och kläm igen |
| Gängad | PPR med mässingsinsats, PVC | Tätningstejp, skiftnyckel | Ventiler, kranar, metallövergångar | Skruva loss och täta igen |
| Kompression och push-fit | PE, PE-RT, PEX | Kutter, skiftnyckel, avgradningsverktyg | Värmeslingor, serviceledningar, snabba reparationer | Släpp och gör om |
Misstag vi ser oftast på plats
- Blandningsmetoder över material. En lösningsmedelssvetsad fog på PPR, eller en smältfog på PVC, kommer alltid att misslyckas. Kontrollera först markeringen på rörväggen.
- Arbeta med våta eller smutsiga ytor. Vatten späder ut lösningsmedelscement och föroreningar försvagar en smältsvets. Torka av röret och torka av det.
- Testar för tidigt. Lösningsmedelsfogar och fusionsfogar behöver båda tid. Att trycktesta ett system som monterades en timme tidigare bevisar inget annat än otålighet.
- Vridning under fusion. Ett kvarts varv är korrekt för lösningsmedelscement och fel för en smältsvets, där det kan skapa en spiralsvag punkt.
- Ignorera termisk rörelse. Långa raka sträckor kräver expansionstillägg, oavsett om det kommer från en specialtillverkad expansionsfog eller en riktningsändring.
- Överdragande gängor. Mässingsinsatser spricker tyst och läcker under tejpen där ingen tittar.
Att välja kopplingar och dra röret
Att gå med är bara halva jobbet; den andra hälften avgör hur linjen kommer från en punkt till en annan. Ett svep med lång radie eller ett par 45-graders armbågar skapar mycket mindre motstånd och stress än en enda snäv 90-graders böj, vilket är viktigt på varmvattenledningar där termisk expansion redan verkar mot dig. Där en kör behöver demonteras för underhåll är en fackförening värd den extra kostnaden. Om röret ändrar riktning upprepade gånger i ett plantrum, planera monteringsordningen på papper innan du skär något.
Vi sammanställer en kort jämförelse av böjning och vinklade beslag som täcker tryckförlustsidan av detta beslut mer detaljerat: om du väger en böj mot ett par armbågar, de praktiska skillnaderna är värda att läsa innan du klipper . För de flesta varmvattendistributionsarbeten är en välgjord 90-graders armbåge fortfarande standardvalet:
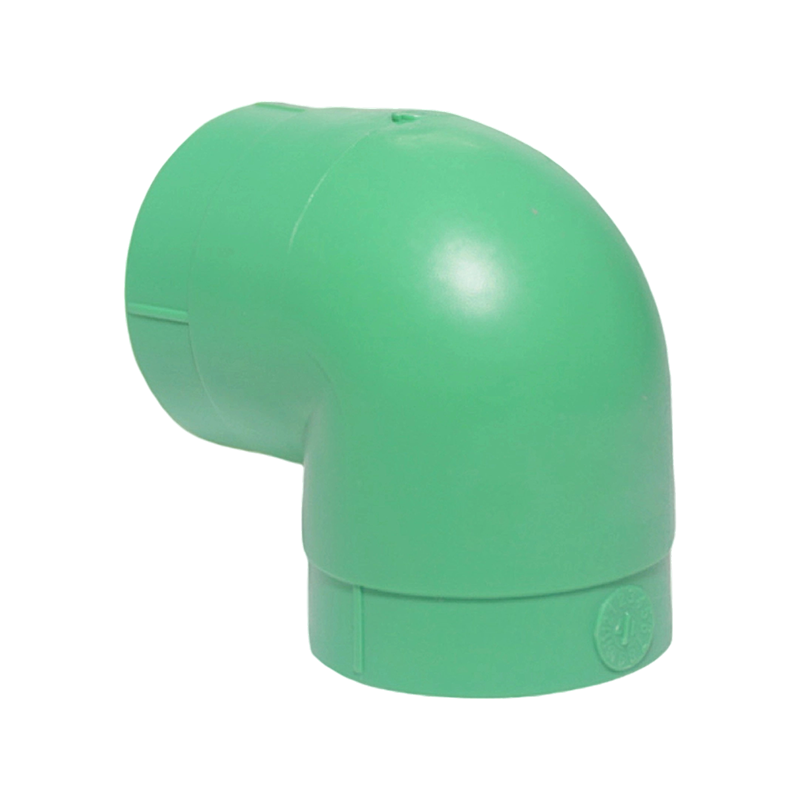 PPR D25 90-graders armbåge för varmvattendistribution En D25 varmsmältande PPR-böj för 90-graders varv i vattenförsörjningsrör, lämpad för standardlösningar för varmvattendistribution. Visa produkt →
Ett sista ord om testning
Vilken metod du än använde, testa systemet ordentligt snarare än förhoppningsvis. Fyll långsamt, lufta ut luften, höj trycket stegvis till testvärdet och håll det tillräckligt länge för att temperaturförändringarna ska sätta sig. Gå på linjen och kontrollera varje led, inte bara de du var osäker på. De skarvar som går sönder är oftare de som monteras i all hast än de som monteras med omsorg.
Om du specificerar ett system och vill ha en andra åsikt om vilken beslag som passar en viss led, hjälper vårt team gärna till. Vi levererar PPR-, PVC- och PE-rör och rördelar för vattenförsörjning, avlopp, elledning och golvvärmeprojekt och det snabbaste sättet till ett tydligt svar är oftast ett kort meddelande som beskriver röret, diametern och vad det ansluter till. Skicka oss detaljerna så återkommer vi med en rekommendation.
Vår produkt //
Rekommendera produkter
 +86-13801995968
 +86-18017886575

 No. 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Upphovsrätt © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.